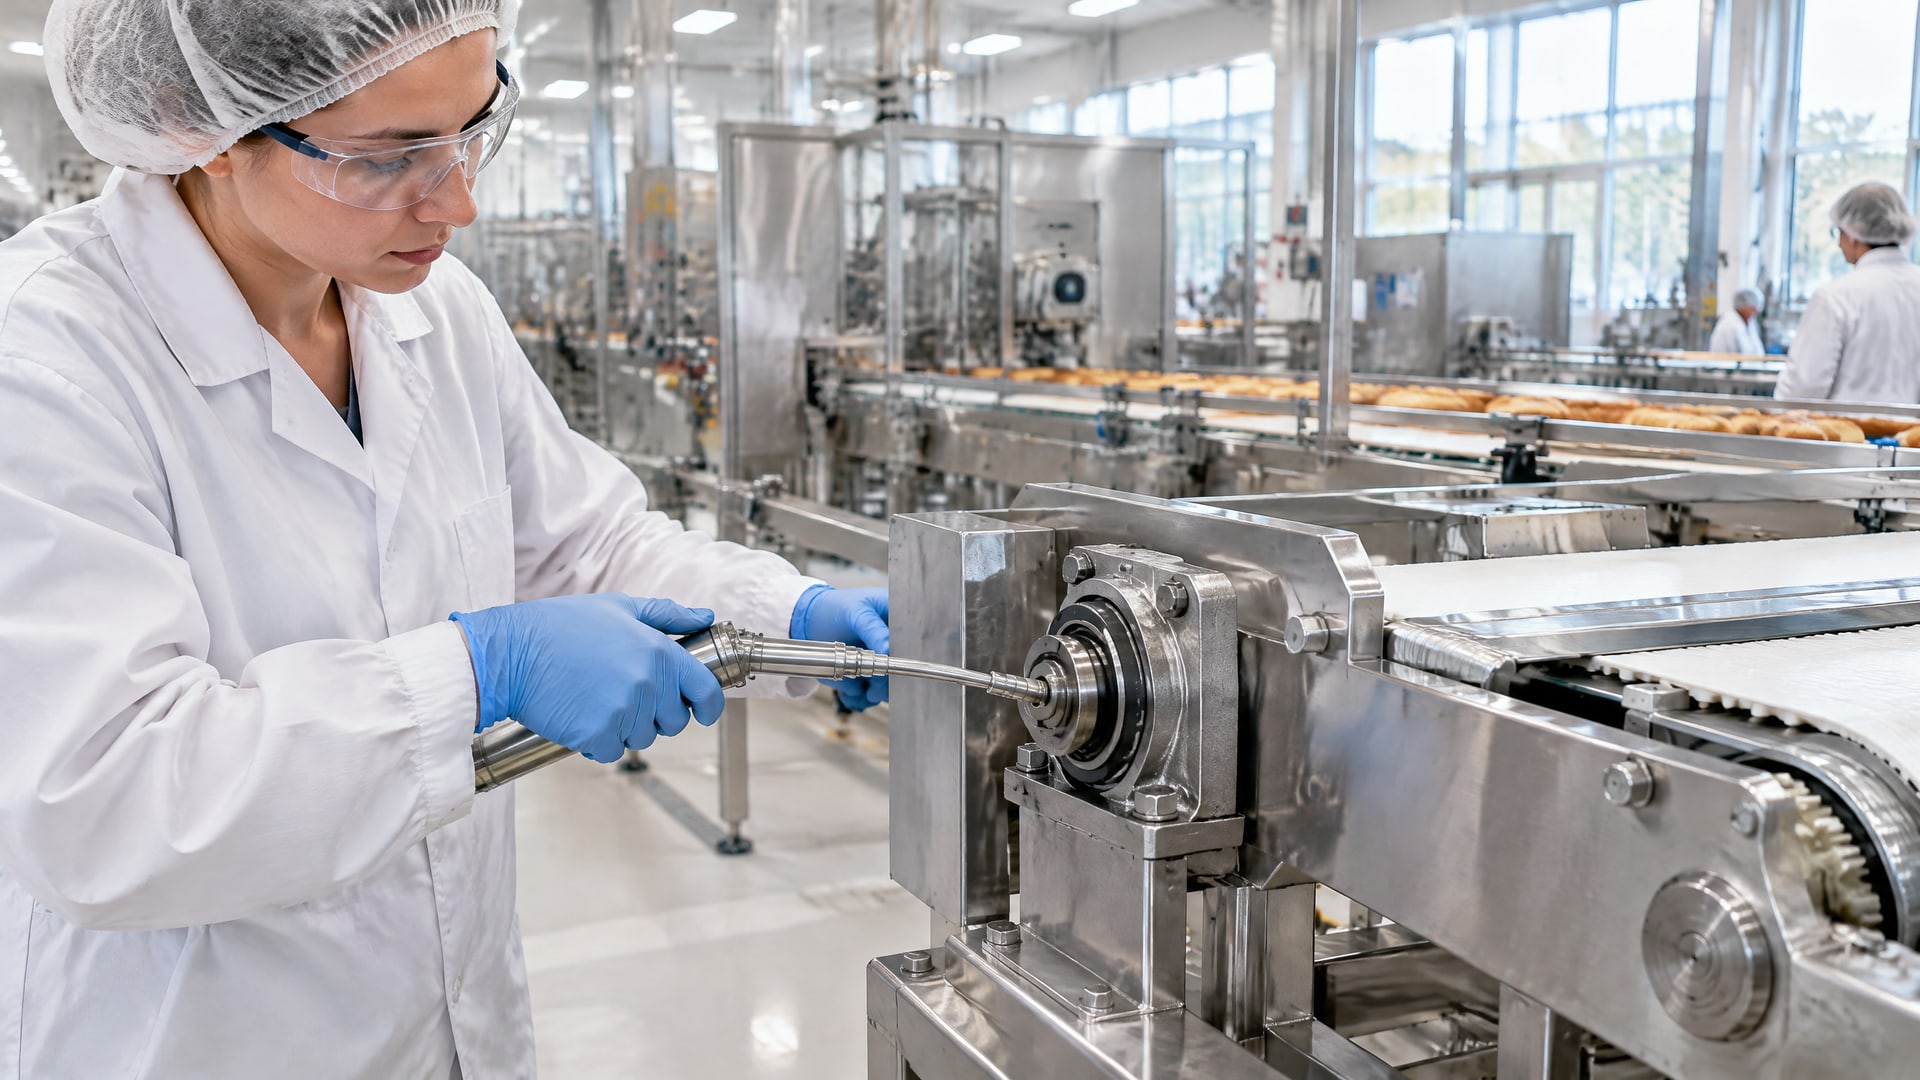
Регулярное техническое обслуживание помогает одновременно поддерживать работоспособность оборудования и снижать риск загрязнения продукта. Если смазка может случайно попасть в пищу, для узла выбирают продукт с подтвержденным статусом NSF H1 или сертификацией по ISO 21469. Такой выбор не отменяет дозированного нанесения, очистки после ремонта и санитарной подготовки линии к запуску.
Статья будет полезна инженерам, техническим специалистам и снабженцам пищевых предприятий. Разберем, где нужна смазка пищевого оборудования, как различать H1 и ISO 21469, почему избыток смазки создает риск и что учитывать при планировании обслуживания. Отдельно рассмотрим случаи налипания теста и мойки узлов.
Зачем регулярное обслуживание нужно для гигиены пищевого производства
На пищевой линии смазка решает техническую задачу, но одновременно может стать источником загрязнения, если ее выбрали или нанесли неправильно.
Это особенно важно для подшипников, направляющих и других узлов над продуктом или рядом с пищеконтактными поверхностями. Смазка может попасть на продукт при капельном или аэрозольном переносе, а также во время работ по обслуживанию. Поэтому регламентное ТО должно учитывать не только состояние деталей, но и санитарные последствия вмешательства.
Регулярный осмотр помогает заметить утечку, избыточное нанесение и загрязнения до запуска или продолжения работы линии. Интервалы обслуживания предприятие определяет по условиям эксплуатации, требованиям изготовителя оборудования и своей санитарной программе: универсального срока для всех узлов в имеющихся рекомендациях нет. Важны влажность, температура процесса, режим мойки и вероятность того, что смазку смоет или перенесет на продукт. Эти факторы влияют и на подбор, и на порядок повторного нанесения.
Для зоны возможного случайного контакта выбирают смазку с NSF H1 либо с сертификацией по ISO 21469. При этом пищевой статус не означает, что продукт допустимо намеренно добавлять в пищу или наносить без ограничений. Материалы отраслевых рекомендаций приводят ориентиры до 10 ppm для смазки в продукте и 1 ppm для силиконовых масел при инцидентном контакте. Эти значения не заменяют оценку риска конкретного процесса и не являются целевым уровнем нанесения.
Регулярное обслуживание и санитарная обработка выполняют разные задачи. Первое поддерживает техническое состояние узлов, второе удаляет загрязнения и возвращает участок в санитарное состояние. Если ТО выявило утечку или следы переноса, недостаточно просто добавить смазку: нужно устранить причину, очистить зону и проверить готовность линии к работе.
Смазка с пищевым допуском: H1 и ISO 21469
Надпись «пищевая» сама по себе не дает достаточных оснований для выбора.
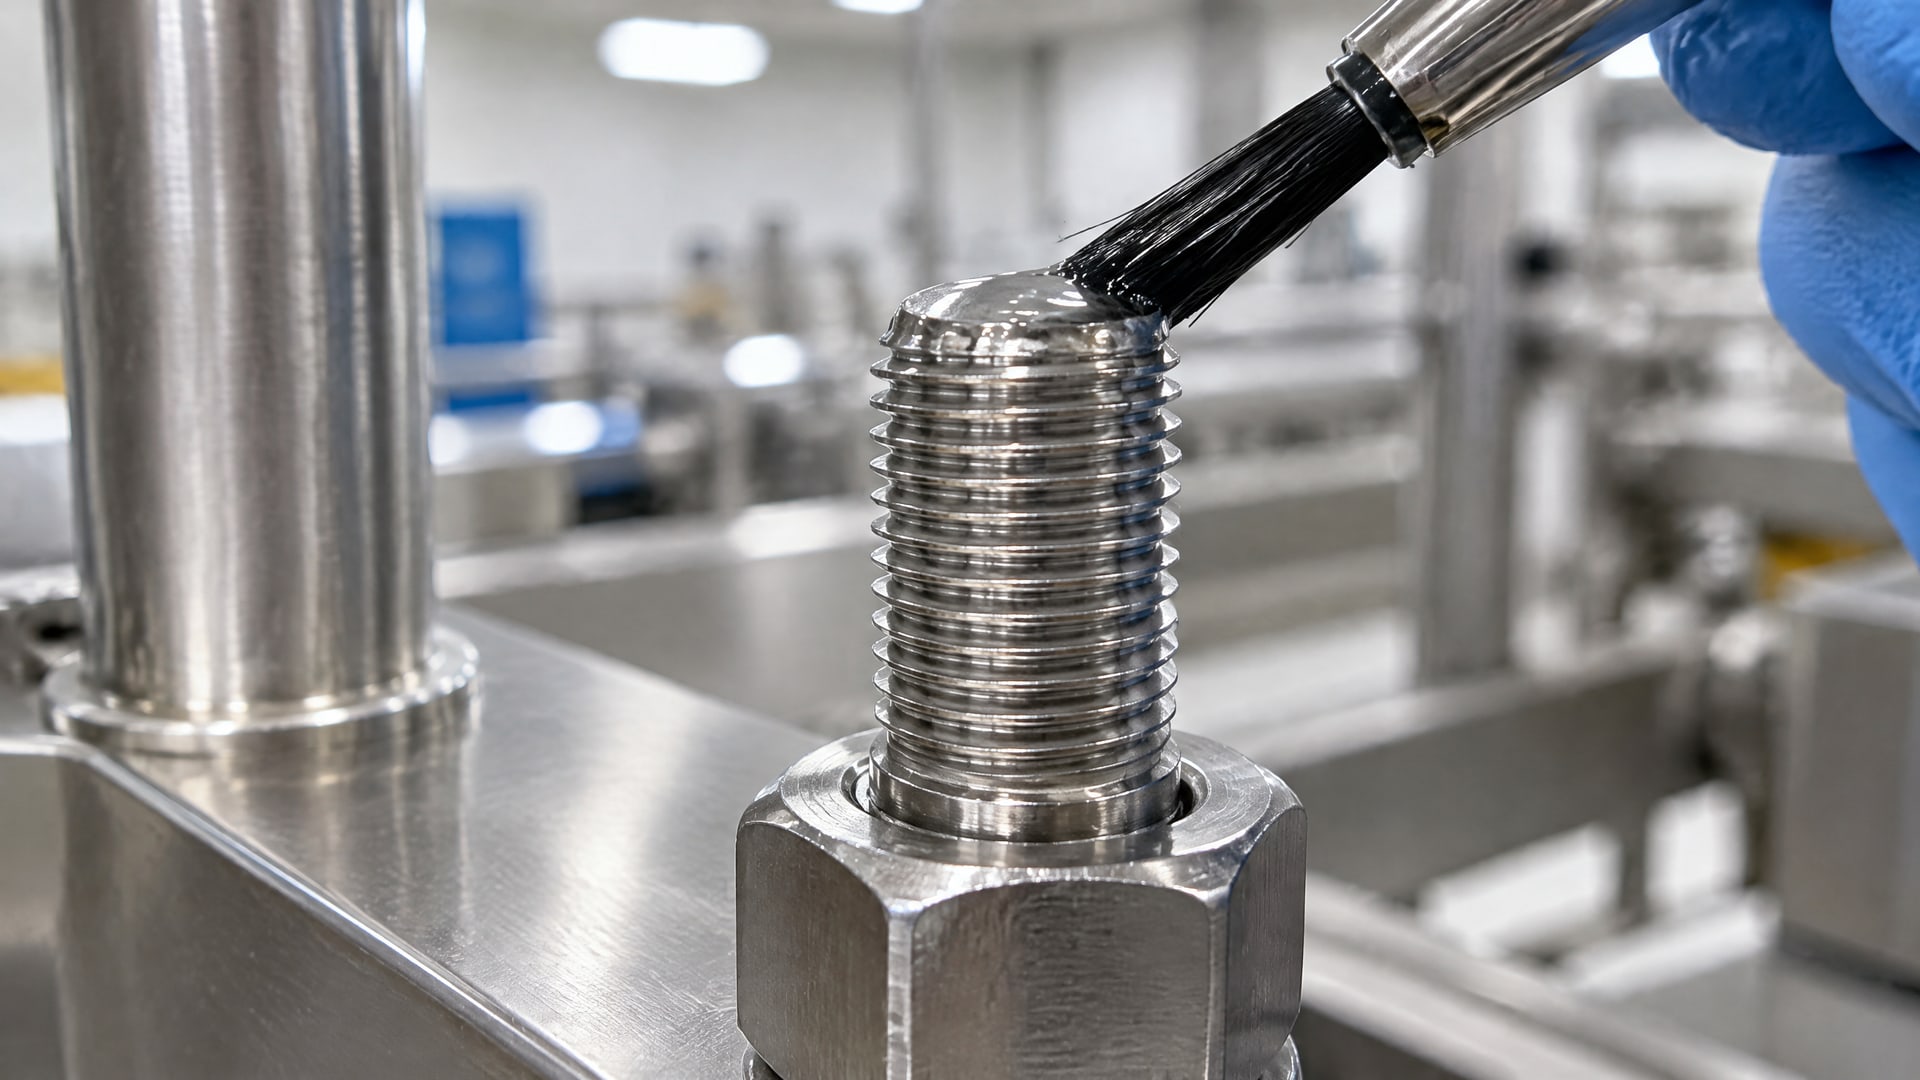
Снабженец и инженер сверяются с документами на продукт, статусом регистрации или сертификации, требованиями производителя оборудования и внутренней санитарной программой. Для участков, где возможен случайный контакт смазки с пищей, применяют H1. Эта категория относится именно к ограниченному непреднамеренному контакту, а не к прямому смазыванию продукта.
ISO 21469 задает гигиенические требования к формулированию, производству, упаковке, хранению и применению смазок, которые могут контактировать с пищей. Сертификация по этому стандарту охватывает не только состав продукта, но и производственную площадку и процессы. Поэтому H1 и ISO 21469 не следует считать одним и тем же подтверждением: первый статус связан с применением при возможном случайном контакте, второй включает требования к гигиене на этапах жизненного цикла смазки.
При проверке документов важно соотнести допуск с задачей конкретного узла. Если смазка используется в зоне без вероятности контакта с продуктом, требования определяются условиями эксплуатации и документацией предприятия. Если контакт возможен, наличие синтетической основы или слова «силиконовая» в описании не заменяет подтвержденного статуса. Пищевая силиконовая смазка подходит только тогда, когда ее допуск и характеристики соответствуют применению.
Для каждого узла полезно зафиксировать, почему выбрана именно эта смазка и где ее разрешено применять. Это упрощает контроль при замене продукта, ремонте или пересмотре санитарных процедур. В документации также указывают точку нанесения и порядок удаления излишков. Если сертификат или регистрация не подтверждают нужную категорию, продукт нельзя считать подходящим для зоны возможного случайного контакта только по рекламному описанию.
Как наносить пищевую смазку на оборудование
Даже смазка с подтвержденным пищевым статусом создает риск, если ее применяют чрезмерно.
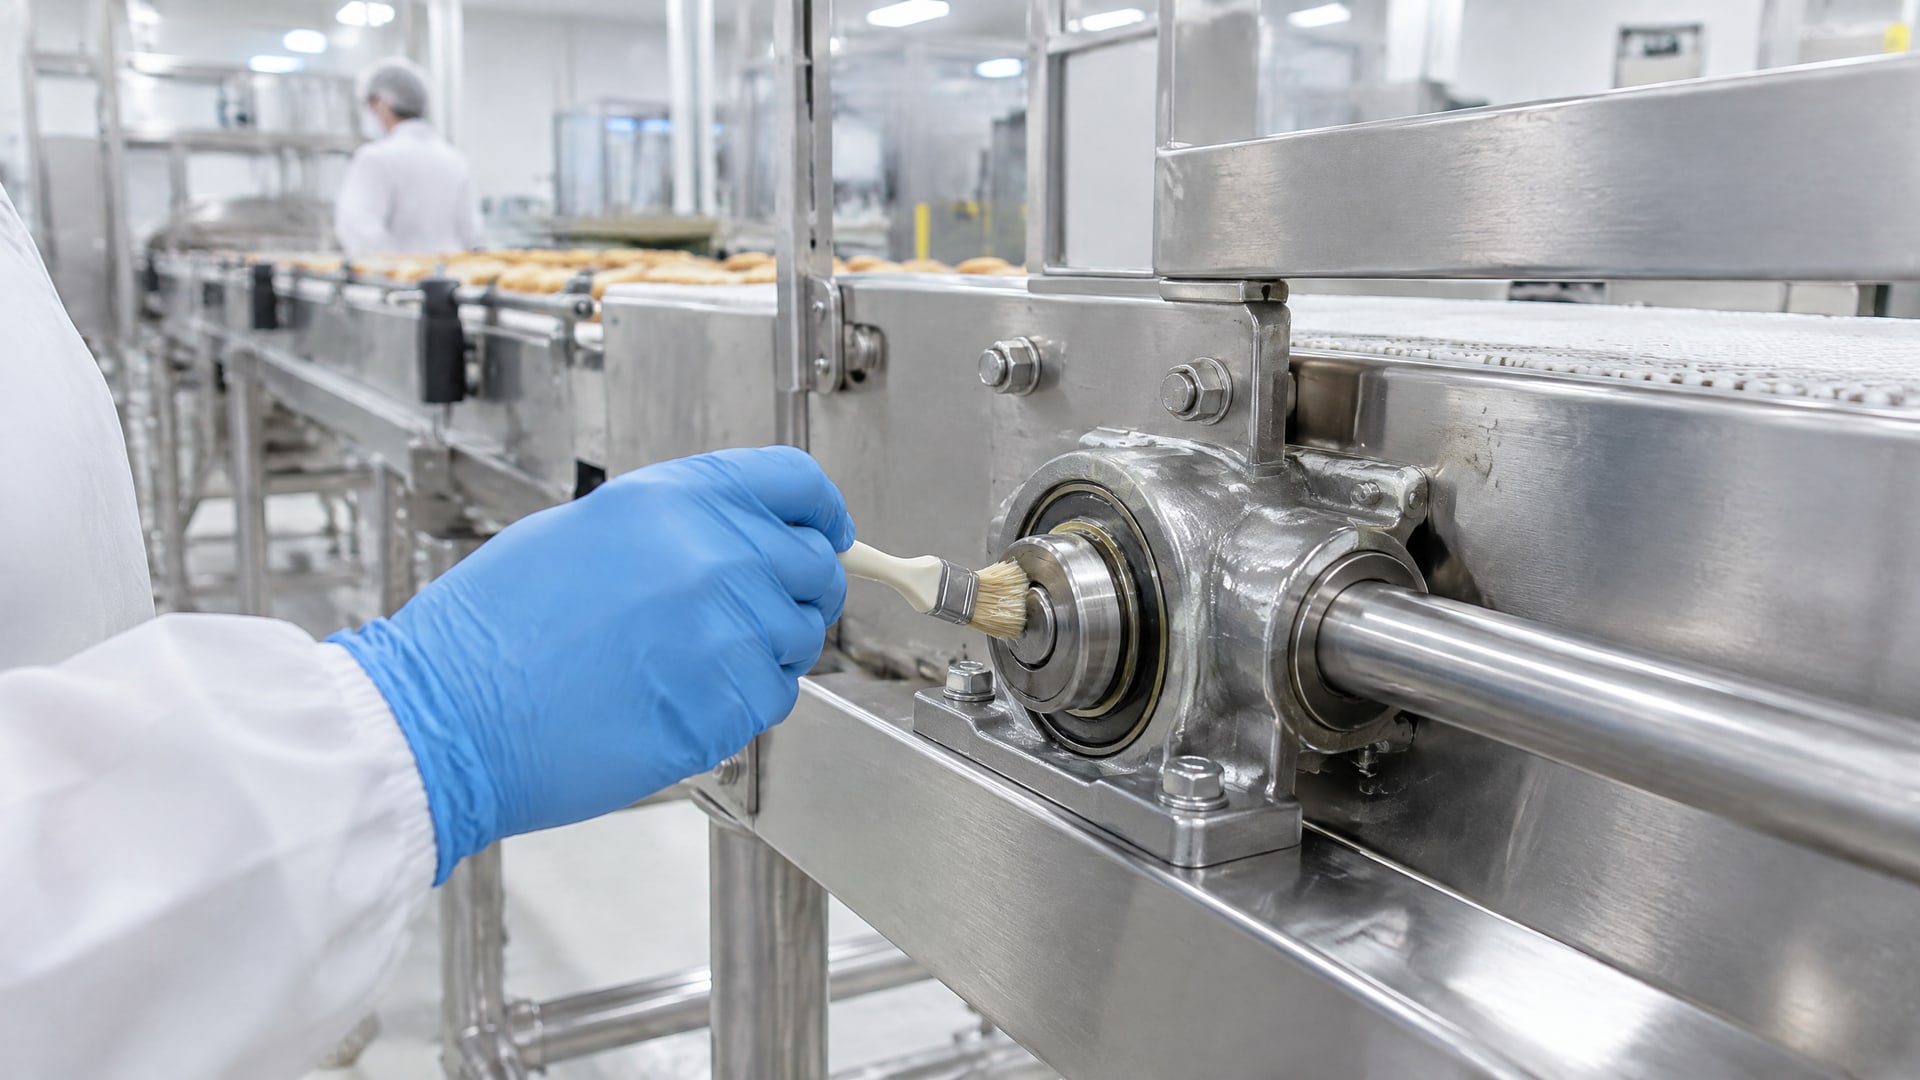
SQFI указывает, что при обслуживании оборудования над продуктовой линией или над пищеконтактными поверхностями смазку наносят экономно, чтобы не допустить ее попадания в продукт. Такой подход важен для подшипников, направляющих и других узлов, откуда смазка может стекать или разноситься по линии.
Порядок работы должен быть понятен исполнителю до начала ТО. Сначала определяют нужный узел и продукт, затем наносят минимально достаточное количество согласно требованиям оборудования и смазочного материала. После сборки убирают излишки и проверяют, нет ли подтеков или загрязнений на соседних поверхностях. Нанесение «с запасом» не увеличивает надежность автоматически, но может повысить риск переноса смазки.
Особое внимание уделяют точкам над продуктом, лентам и направляющим. Здесь оценивают не только вероятность капельного переноса, но и возможность попадания аэрозоля, а также влияние регулярной мойки. Если вода или моющий процесс удаляют смазку, это не повод наносить больше продукта без проверки. Нужно подобрать смазку по условиям эксплуатации, проверить совместимость с режимом обслуживания и устранить причину ускоренного вымывания.
После любого ремонта или обслуживания зону очищают, моют и санируют до возобновления производства. Эта последовательность помогает убрать загрязнения и остатки моющих средств, а также вернуть участок в санитарное состояние. При этом очистка не заменяет контроль смазки: перед запуском проверяют узел и прилегающие поверхности. Если обнаружены излишки или следы переноса, запуск откладывают до устранения проблемы и повторной проверки.
Смазка пищевого производства при мойке и высокой влажности
В пищевом производстве узлы регулярно контактируют с влагой и моющими средствами, поэтому одной маркировки H1 недостаточно для выбора.
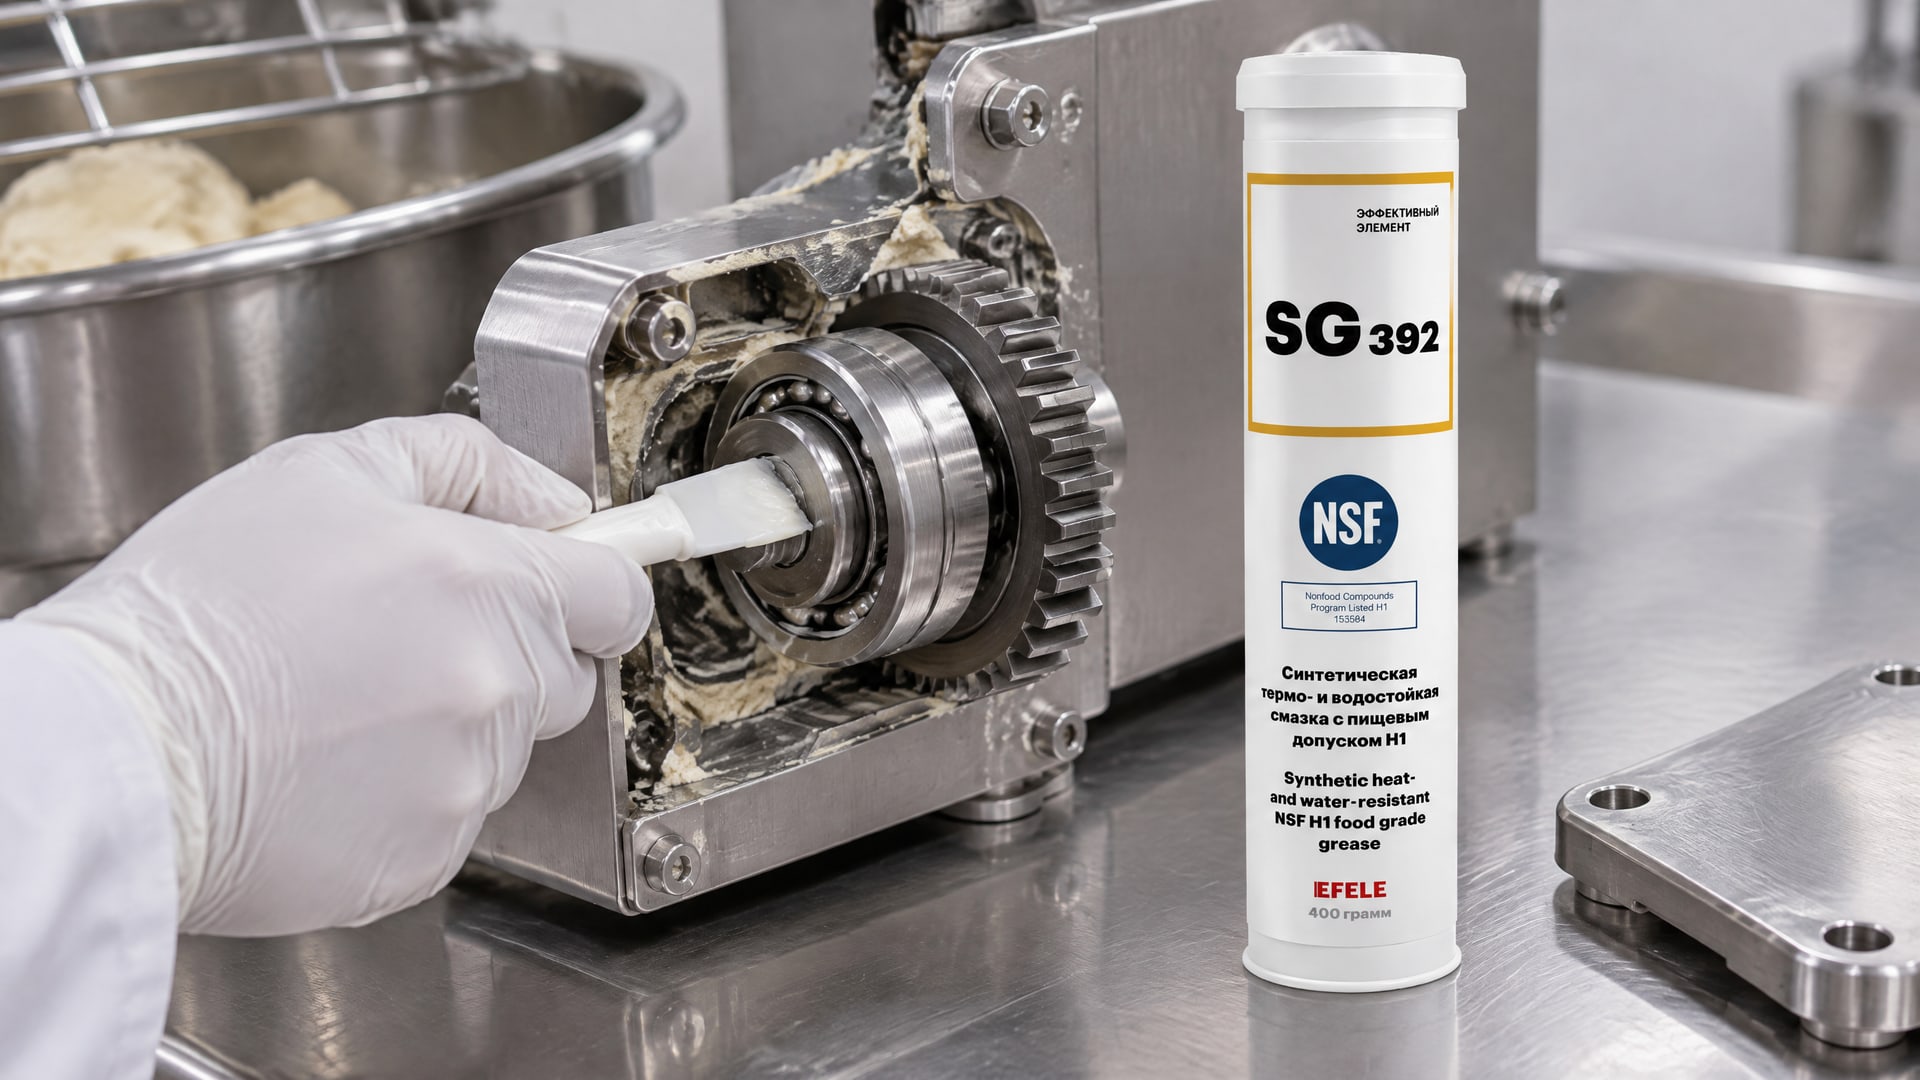
Учитывают температуру процесса, частоту мойки, вероятность вымывания смазки и длительность интервалов между ТО. Также проверяют требования изготовителя оборудования: продукт должен подходить не только по пищевому статусу, но и по назначению для конкретного узла.
Если смазка быстро вымывается, узел может остаться без необходимой защиты, а интервалы обслуживания станут неудобными для производственного графика. Если же компенсировать вымывание чрезмерным нанесением, возрастает вероятность переноса продукта на пищевую поверхность. Поэтому при повторяющемся удалении смазки сначала выясняют причину: оценивают конструкцию узла, расположение точки смазывания и режим мойки. Затем проверяют, подходит ли материал для таких условий и правильно ли организовано нанесение.
Для высоконагруженных узлов трения, где одновременно важны стойкость к воде и повышенной температуре, в рабочей практике применяют EFELE SG-392 с допуском NSF H1. Такой вариант рассматривают и для участков, где налипание теста усложняет обслуживание: важно не только подобрать смазку, но и исключить ее избыточное нанесение и перенос на продукт. При контакте с глицерином также учитывают химическую стойкость покрытия. Перед заменой материала сверяются со спецификацией узла и документами на смазку.
Силиконовая основа не гарантирует стойкость к любому режиму мойки и не делает продукт автоматически пищевым. При выборе силиконовой смазки проверяют ее допуск, назначение и соответствие рабочей среде. Если производитель оборудования устанавливает конкретные требования к материалу, их учитывают вместе с санитарной программой предприятия. Это снижает риск неподходящей замены при закупке и помогает поддерживать стабильный порядок ТО.
Как организовать обслуживание и санитарную подготовку после ремонта
После ремонта нельзя сразу возвращать линию к выпуску продукции.
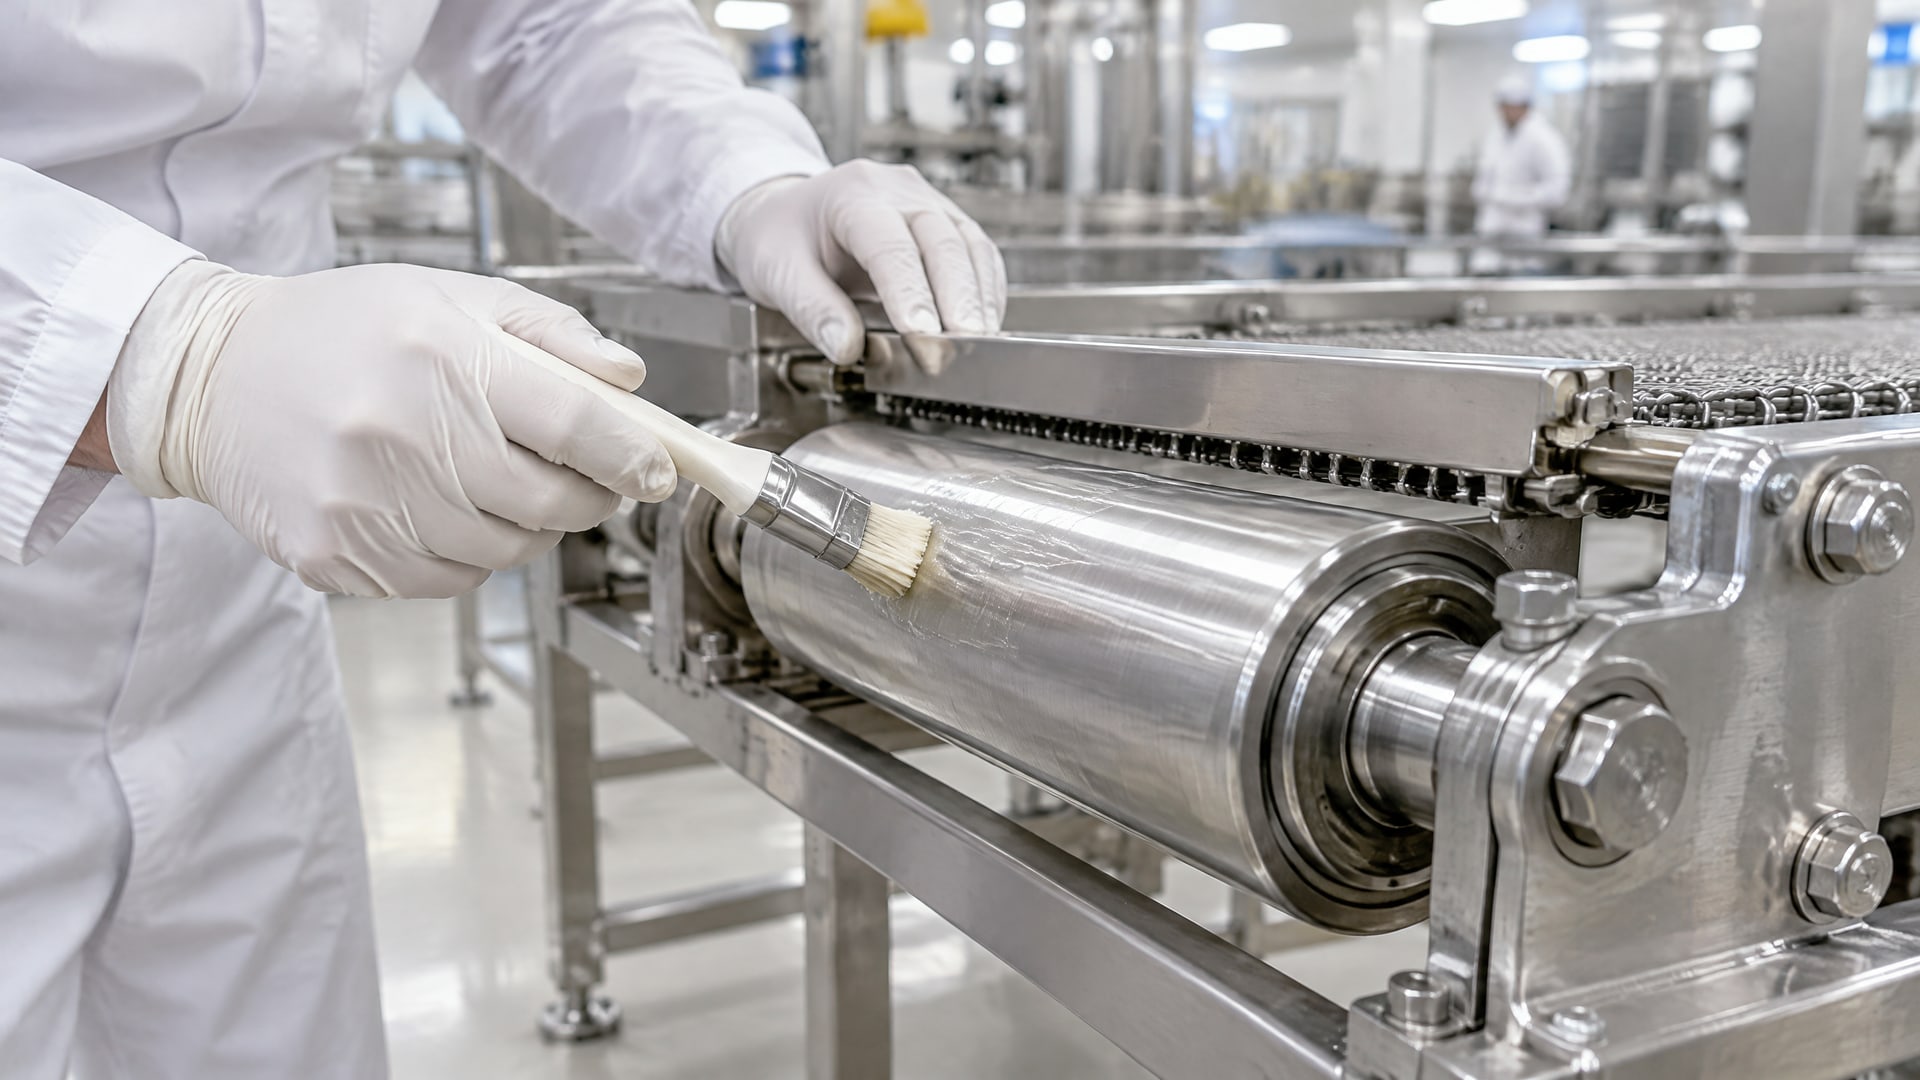
Руководства по санитарному обслуживанию пищевых предприятий предусматривают очистку, мойку и санацию зоны до возобновления производства. Это относится и к работам, при которых применяли пищевую смазку: ее статус не отменяет необходимости убрать загрязнения и проверить участок.
Практичный порядок действий включает несколько шагов:
Зафиксировать обслуженный узел и использованный материал в производственной документации.
Удалить излишки смазки и загрязнения после сборки.
Очистить, вымыть и санировать зону ремонта.
Проверить узел и соседние поверхности на следы смазки и остатки моющих средств.
Возобновлять производство после санитарной подготовки участка и предусмотренной предприятием проверки.
Этот порядок помогает не смешивать техническую операцию с санитарным допуском линии к работе. Назначение смазки и ее количество определяет технический персонал, а готовность зоны к запуску проверяют по установленной на предприятии программе. Если при осмотре выявлены подтекание, остатки загрязнений или следы переноса, причину устраняют до запуска.
Для закупщика такая система полезна тем, что требования к материалам становятся конкретными: категория H1 или сертификация ISO 21469, область применения, условия мойки и документы на продукт. Инженеру важно поддерживать актуальный перечень разрешенных смазок и точек их нанесения. Так предприятие снижает вероятность случайной подмены продукта и сохраняет понятный порядок работ при плановом ТО и ремонте.
Часто задаваемые вопросы
Чем пищевая смазка H1 отличается от сертификации ISO 21469?
H1 предназначена для узлов, где возможен случайный, непреднамеренный контакт смазки с пищей. ISO 21469 устанавливает гигиенические требования к формулированию, производству, упаковке, хранению и применению смазки. Сертификация по этому стандарту также включает оценку производственной площадки и процессов, поэтому эти подтверждения не следует считать взаимозаменяемыми.
Подходит ли любая пищевая силиконовая смазка для оборудования?
Нет. Силиконовая основа сама по себе не подтверждает пищевой статус и не гарантирует соответствие конкретному узлу или режиму мойки. Проверьте наличие H1 или сертификации ISO 21469, назначение продукта, требования производителя оборудования и совместимость с рабочими условиями. При возможном контакте с пищей важны и допуск, и правильное применение.
Как выбрать пищевую смазку для кофемашины?
Сначала сверьтесь с документацией производителя кофемашины: она определяет, какие узлы разрешено смазывать и какой тип материала использовать. Если возможен случайный контакт смазки с напитком, проверьте наличие статуса H1 или сертификации ISO 21469. Не наносите продукт на детали, для которых смазывание не предусмотрено инструкцией.
Нужно ли мыть оборудование после применения смазки H1?
Да. H1 допускает только случайный контакт смазки с пищей и не отменяет санитарных процедур. После ремонтных работ зону очищают, моют и санируют до возобновления производства. Также удаляют излишки смазки и проверяют прилегающие поверхности на загрязнения и остатки моющих средств.
Заключение
Регулярное обслуживание на пищевом производстве помогает сохранить работоспособность узлов и снизить риск загрязнения продукта. Для зон возможного случайного контакта выбирают смазку с подтвержденным статусом H1 или сертификацией ISO 21469, наносят ее экономно и после ремонта проводят очистку, мойку и санацию участка.
Практический следующий шаг для инженера и снабженца - сверить список применяемых материалов с документацией на оборудование и санитарной программой предприятия. Для каждого узла стоит зафиксировать требуемый допуск, условия мойки, точку и порядок нанесения, а также действия перед запуском линии.